焊接材料 从分类到选用的全面解析
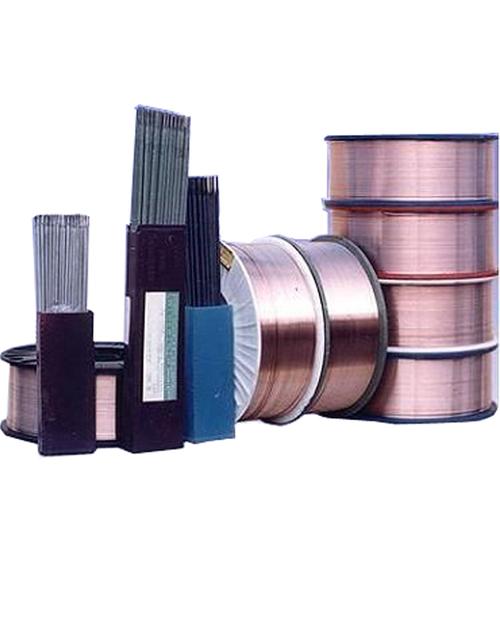
焊接是现代制造业的基石,而焊接材料则是决定焊缝质量、生产效率与结构安全的核心要素。无论是桥梁、船舶、压力容器还是精密电子器件,正确选择和使用焊接材料,直接关系到产品的可靠性与寿命。本文将从焊接材料的定义与分类入手,系统介绍其组成、性能、选用原则及发展趋势,为工程技术人员提供一份实用的参考。\n\n## 一、什么是焊接材料?\n\n焊接材料是指在焊接过程中,用于形成焊缝、填充金属或保护焊接区的消耗性材料。广义上,它包括焊条、焊丝、焊剂、保护气体、钎料及热喷涂材料等。在熔化焊中,焊接材料的核心作用有三:传导电流(对电弧焊而言)、填充接头间隙、以及通过冶金反应净化焊缝。\n\n## 二、焊接材料的主要分类\n\n### 1. 焊条\n\n焊条是手工电弧焊(SMAW)中最常用的材料,由焊芯和药皮两部分组成。焊芯作为填充金属,其成分决定了焊缝的基本力学性能;药皮则承担稳弧、造气、造渣、脱氧、合金化等多重功能。根据用途,焊条可分为结构钢焊条、不锈钢焊条、铸铁焊条、堆焊焊条等;按药皮类型又可分为钛钙型、低氢型、纤维素型等,其中低氢型焊条因抗裂性好而广泛用于重要结构。\n\n### 2. 焊丝与焊带\n\n焊丝用于埋弧焊、气体保护焊、电渣焊等自动化或半自动化方法。实心焊丝以连续送进方式熔化,表面常镀铜以防锈并改善导电性;药芯焊丝则将药粉包裹在钢带内,兼具焊条的药皮功能和焊丝的高效性,尤其适合全位置焊接。焊带则主要用于堆焊和表面强化,如连铸辊、磨煤辊的修复。\n\n### 3. 焊剂\n\n焊剂是埋弧焊和电渣焊中的颗粒状材料,用于保护熔池、参与冶金反应并影响焊缝成形。按制造方法分为熔炼焊剂和烧结焊剂,前者成分均匀、防潮性好,后者可灵活添加合金元素、适合高强钢焊接。\n\n### 4. 保护气体\n\n保护气体如CO₂、氩气、氦气及其混合气,用于气体保护焊(如MIG/MAG、TIG),防止熔池被空气污染。CO₂成本低但飞溅大;氩气电弧稳定、适合薄板与有色金属;混入少量氧气或CO₂的氩气可改善熔深与润湿性。\n\n### 5. 钎料与钎剂\n\n钎料用于钎焊,其熔点低于母材,通过润湿和毛细作用连接零件。软钎料(如锡铅合金)用于电子封装,硬钎料(如铜基、银基)用于高强度连接。钎剂则去除氧化物、促进润湿,常用硼砂、氟化物等。\n\n## 三、焊接材料的基本性能与冶金作用\n\n优质的焊接材料必须保证焊缝具有合适的力学性能(强度、韧性、塑性)、良好的工艺性能(电弧稳定、飞溅小、脱渣容易、成形美观)以及特定的理化性能(耐蚀、耐热、耐磨)。在冶金过程中,焊接材料通过脱氧(如添加Si、Mn、Ti)、去硫磷、合金化(Cr、Ni、Mo等)来补偿焊接区成分变化和烧损,从而调控焊缝组织与性能。\n\n## 四、如何正确选用焊接材料?\n\n选用焊接材料需综合考虑以下因素:\n\n1. 母材性质:碳钢、低合金钢、不锈钢、铝合金等对焊接材料成分匹配度要求不同。例如焊接不锈钢需选用成分相近的不锈钢焊条或焊丝。\n2. 结构和工况:承受动载荷、低温或高温、腐蚀介质的结构,应优先选用韧性好、耐蚀或耐热的材料。\n3. 焊接方法和位置:平焊、立焊、仰焊及空间受限位置,需选用工艺适应性好的焊接材料,如全位置药芯焊丝。\n4. 效率与经济性:自动化焊接宜采用焊丝、焊剂或药芯焊丝,以提高熔敷效率并降低综合成本。\n5. 标准与规范:严格遵循设计图纸和国家/行业标准(如GB/T 5117、AWS A5.1等)的既定要求。\n\n## 五、焊接材料的储存与使用要点\n\n焊接材料对水分和污染极为敏感。碱性焊条使用前通常需在350~400℃烘干1小时;焊剂应保持干燥;保护气体需控制含水量.焊接时需清理坡口油锈,以预防气孔、裂纹等缺陷。多次使用的焊条应避免频繁启停烘干。\n\n## 六、发展趋势:绿色、高效与智能化\n\n当前焊接材料正向低尘、低毒、无镀铜方向演进,以满足环保法规;高强韧、耐高温、耐腐蚀的特种焊材需求持续增长;数字化与人工智能也被用来推荐配比、预测焊缝性能;增材制造更把焊接材料带入金属3D打印的新舞台。可以预见,未来的焊接材料将更智能、更可持续,同时推动着整个制造业的质量变革。\n\n综上,了解并根据实际应用选择焊接材料,,既能保证焊接结构的安全可靠和耐久性能等核心功能要求;也提升降低成本的重要因素行业推动和国家制造业产业进步的前提可靠的根本来源它的一切的质量进步改革和长久经验的积累进程了促进了发展及其必然长期不断强大!